+86-13521272736


Микроскопическое оседание влияет на точность продукта! Разберем секреты процесса формования эпоксидных изоляционных материалов.
2026-10-16
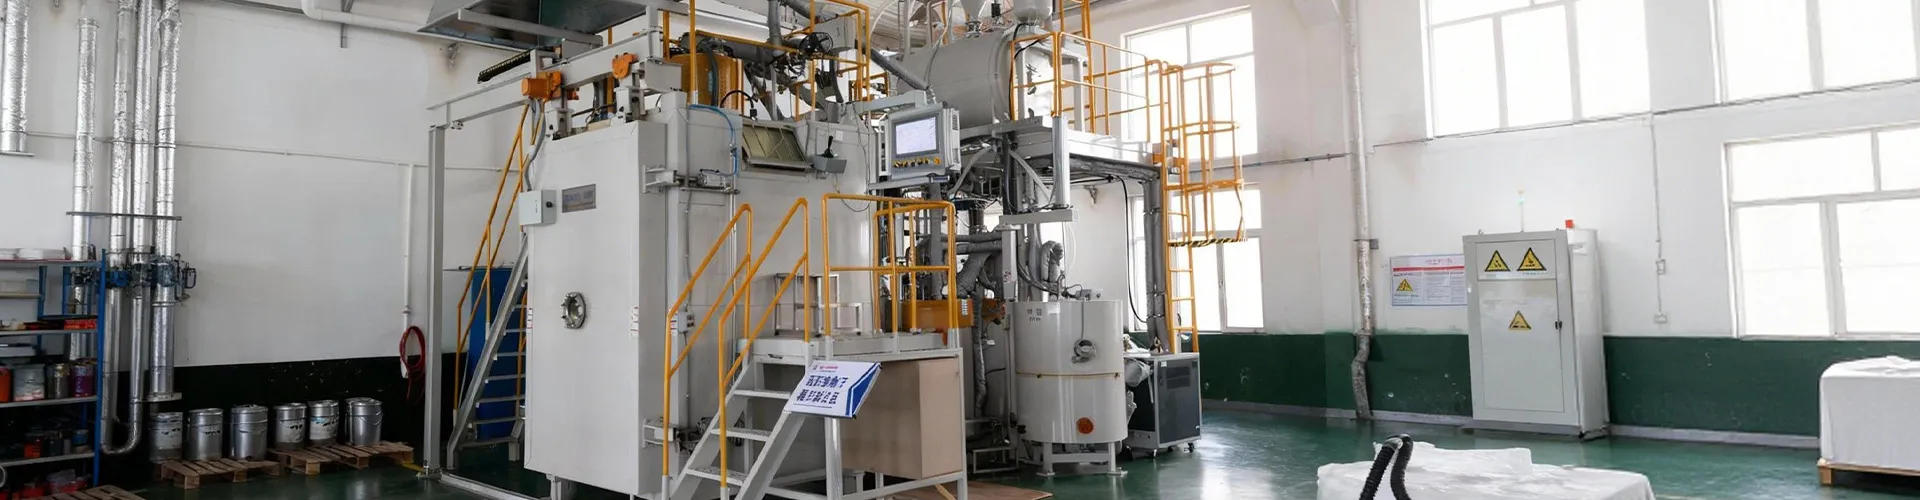
В области высоковольтного электрооборудования компоненты эпоксидной изоляции, такие как изоляторы бассейнов, являются основными компонентами, обеспечивающими безопасную и стабильную работу электросети. Точность формования и однородность материала напрямую определяют изоляционные характеристики и срок службы оборудования. Многие люди ошибочно полагают, что из сырья с точными пропорциями можно создавать продукты с одинаковыми характеристиками. Фактически, в процессе вакуумного литья тонкие явления физического оседания незаметно изменяют внутреннее распределение материала изоляционных компонентов, становясь ключевым скрытым фактором, влияющим на точность обнаружения и качество продукции.
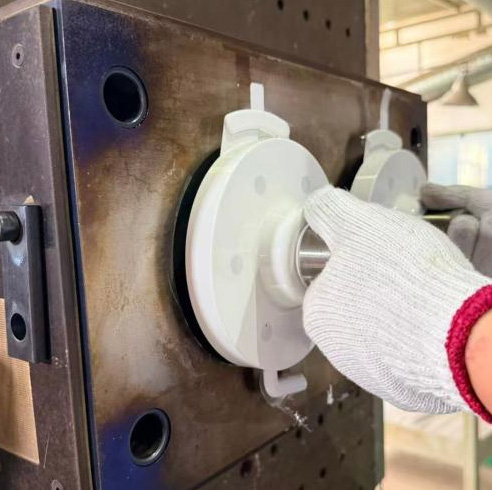
Согласно технологическим и техническим данным, сырье для основных деталей эпоксидной изоляции состоит из эпоксидной смолы, отвердителя и глиноземного наполнителя в точных пропорциях и полностью формируется с использованием проверенных процессов вакуумного литья. Эта система формул может придать изделию отличную изоляцию, износостойкость и механическую прочность, среди которых наполнитель из оксида алюминия является основным сырьем для улучшения жесткости и стабильности изоляции материала. Однако различия в физических свойствах компонентов сырья открывают путь к неравномерному распределению последующих материалов.
Основной фактор, влияющий на ядро, возникает из-за разницы плотностей между компонентами. Плотность глиноземного наполнителя намного выше, чем у эпоксидной смолы и отвердителя. На этапе жидкого формования вакуумного литья и последующей реакции отверждения система жидкой смолы не может полностью компенсировать влияние силы тяжести, в результате чего наполнитель из оксида алюминия медленно оседает вниз. Хотя этот микрофизический процесс нелегко наблюдать невооруженным глазом, он вызывает расслоение материала внутри детали и образование регулярных перепадов плотности.
В частности, формованные детали из эпоксидной изоляции демонстрируют очевидные характеристики верхнего и нижнего зонирования: нижняя часть детали обогащена наполнителями, имеет более высокое содержание наполнителя, большую общую плотность и более прочные механические свойства; верхняя часть детали имеет потерю осадки наполнителя, более высокую долю смоляной матрицы и относительно небольшую плотность. Эта разница в градиенте материала сверху вниз не является ошибкой технологического соотношения, а является неизбежным технологическим явлением, вызванным осаждением наполнителя под действием силы тяжести и протекающим на протяжении всего процесса формования и затвердевания.
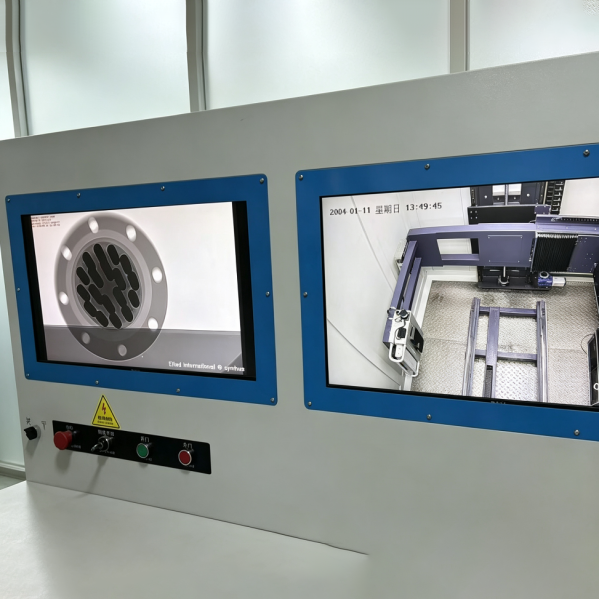
Это явление также точно объясняет распространенные проблемы с ошибками при тестировании электрических материалов. При отраслевых испытаниях характеристики материала часто проверяются с помощью ударных образцов, при этом образцы и корпус продукта имеют полностью согласованную систему формул. Однако размер ударной шлицы составляет всего 120 мм × 15 мм × 10 мм, а характеристики поперечного сечения намного меньше, чем у корпуса изолятора бассейна. В то же время между ними существуют значительные различия в параметрах процесса формования, таких как положение заливки, температура формы и скорость отверждения.
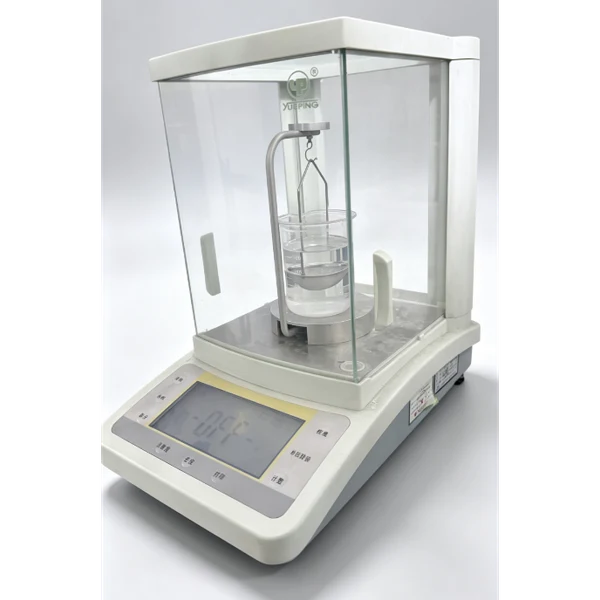
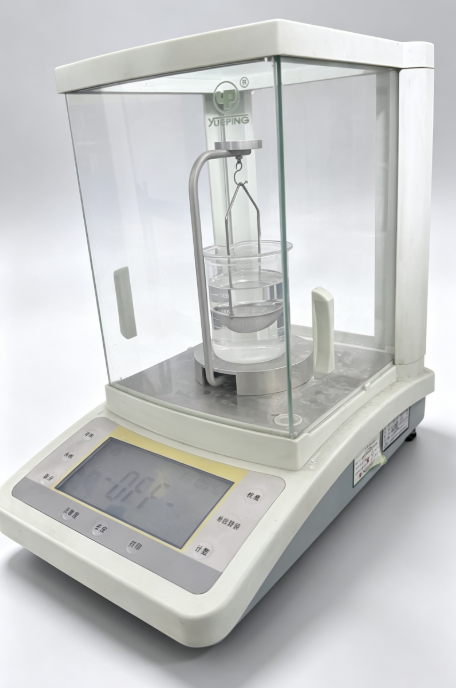
Различия в размерах и процессе делают правила укладки наполнителя внутри небольших пазов совершенно отличными от правил в крупномасштабных изоляционных изделиях, а неравномерное распределение материалов становится более случайным. Таким образом, блок образцов для определения плотности, взятый из ударного сплайна, не может достоверно отражать фактическое состояние материала крупногабаритных изоляционных деталей, и легко получить отклонения при обнаружении, влияющие на точность оценки производительности.
Технические специалисты отрасли заявили, что осадка наполнителя является неотъемлемой физической характеристикой процесса вакуумного литья эпоксидной смолы и не может быть полностью устранена. Его можно лишь умеренно ослабить за счет оптимизации параметров процесса, регулирования скорости отверждения и улучшения соотношения наполнителей. Уточнение этого микроскопического механизма формирования может не только помочь контролерам избежать ошибок в данных и повысить точность контроля, но также обеспечить важную теоретическую поддержку для оптимизации процессов и повышения качества компонентов высоковольтной изоляции, что имеет большое практическое значение для обеспечения долгосрочной стабильной работы оборудования для передачи и преобразования высоковольтной энергии.